Carter, scatole, cover e contenitori sembrano componenti semplici, ma spesso concentrano molti requisiti in una sola geometria: protezione, assemblaggio, dissipazione, accessibilità, tenuta, ergonomia e possibilità di manutenzione. Nella stampa 3D il risultato dipende tanto dal materiale quanto da come il contenitore è progettato.
Un carter efficace non è una scatola CAD con uno spessore uniforme. È un componente pensato per essere stampato, montato, aperto e utilizzato nel suo ambiente reale.
Definire prima la funzione del contenitore
Prima di modellare conviene chiarire:
- che cosa deve proteggere il carter;
- se sarà installato in interno o all'esterno;
- quali temperature e agenti chimici incontrerà;
- quante volte dovrà essere aperto;
- se deve resistere a vibrazioni o urti;
- dove passeranno cavi, connettori e viti;
- quali superfici devono restare accessibili.
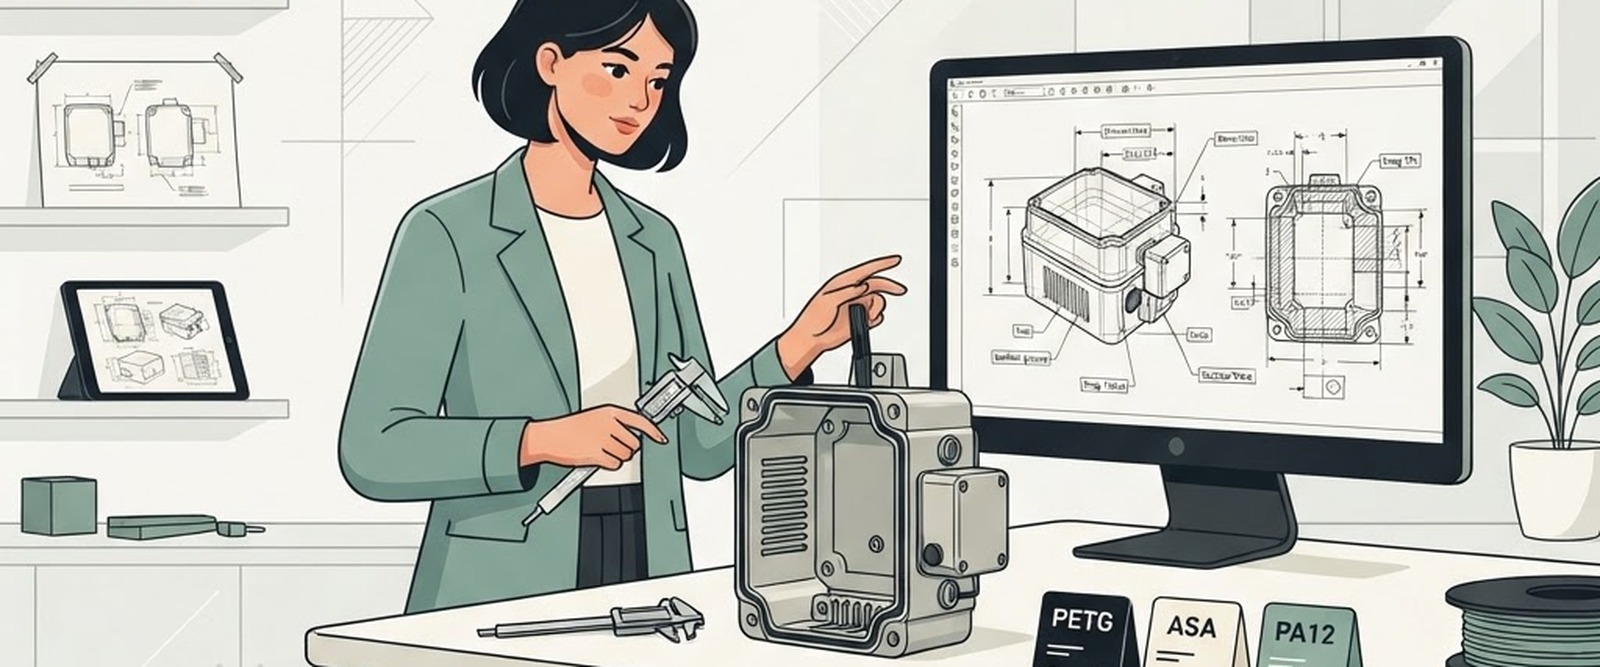
Per un sensore indoor può bastare un contenitore in PETG con coperchio avvitato. Per un'applicazione outdoor può essere più indicato ASA, con attenzione a raggi UV, guarnizione e drenaggio. Per geometrie complesse o lotti di contenitori può essere utile valutare PA12 con SLS.
Scegliere il materiale in base all'ambiente
Il PETG è una scelta equilibrata per molti contenitori funzionali. Offre buona resistenza generale, è relativamente semplice da lavorare e si presta a prototipi e piccole serie in ambiente interno.
L'ASA è indicato quando il contenitore deve affrontare esposizione solare e condizioni atmosferiche. Non elimina la necessità di progettare correttamente giunzioni e protezioni, ma offre una base più adatta rispetto a materiali sensibili agli UV.
Il PA12 è interessante per contenitori con forme complesse, pareti articolate, cerniere integrate o numerosi dettagli. In SLS permette di ridurre il vincolo dei supporti e di consolidare più elementi in una geometria compatta.
Il TPU può essere usato per guarnizioni, inserti elastici, piedini e zone antiurto. Non è sempre la scelta corretta per l'intero carter, ma può risolvere localmente problemi di tenuta o assorbimento delle vibrazioni.
Pareti, nervature e raccordi
Uno spessore uniforme non è sempre sufficiente. Le pareti devono essere dimensionate in relazione a dimensioni, materiale, orientamento e carichi. Pareti troppo sottili possono flettersi o deformarsi; pareti troppo spesse aumentano tempo, peso e rischio di ritiro.
Le nervature consentono di aumentare la rigidezza senza riempire tutto il volume. È preferibile usare raccordi alla base delle nervature e negli angoli interni, perché gli spigoli vivi concentrano le tensioni e rendono più difficile ottenere una stampa stabile.
Nei contenitori FDM, l'orientamento può influenzare sia la resistenza del bordo sia la qualità delle superfici di accoppiamento. Il piano di separazione del coperchio deve essere scelto per limitare supporti e facilitare l'apertura.
Progettare coperchi e sistemi di chiusura
La chiusura deve essere coerente con la frequenza di apertura e con la precisione necessaria. Le alternative più comuni sono:
- viti autofilettanti o inserti filettati;
- viti passanti con dado;
- snap-fit;
- linguette flessibili;
- coperchi scorrevoli;
- magneti integrati in sedi dedicate.
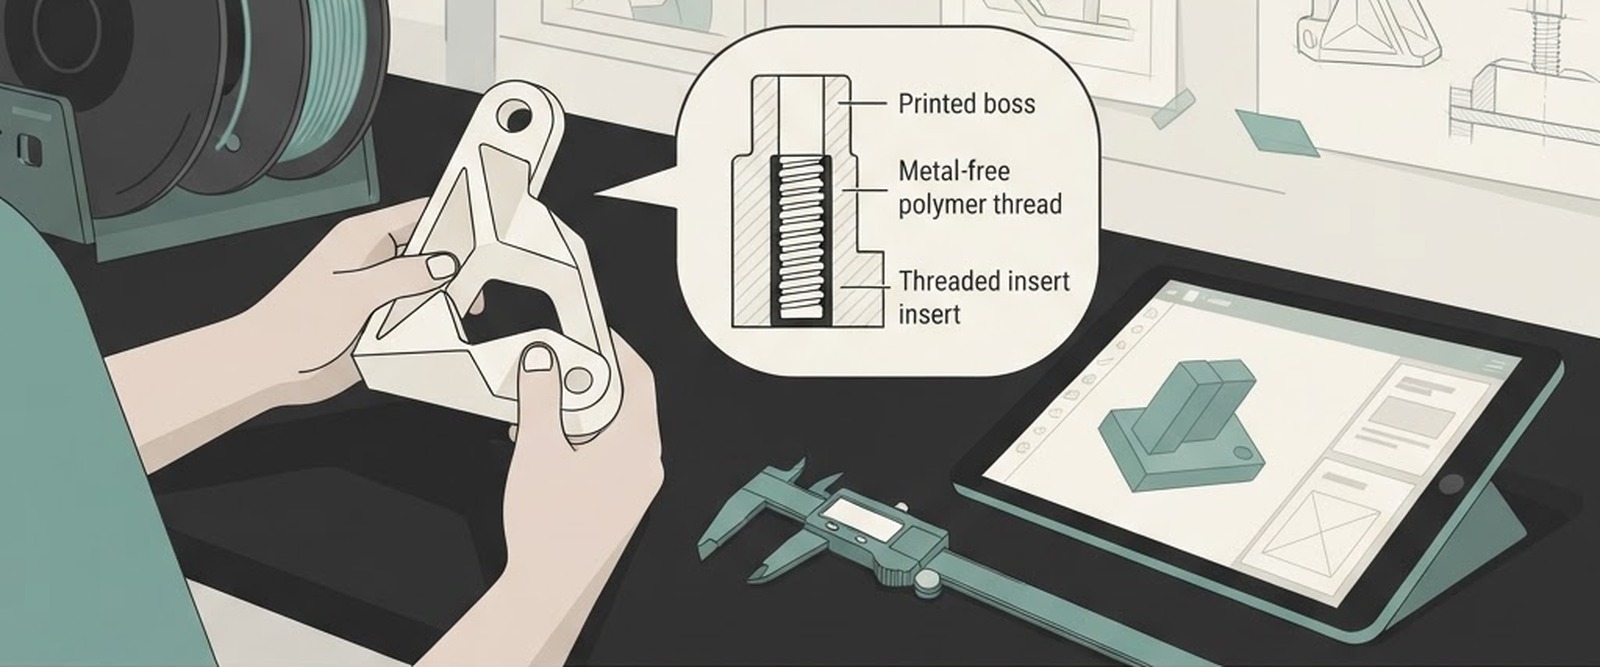
Gli snap-fit sono comodi, ma richiedono attenzione a gioco, spessore e direzione della flessione. Se il coperchio viene aperto molte volte, una linguetta stampata può usurarsi. In questi casi conviene prevedere una vite, un inserto o un elemento sostituibile in TPU.
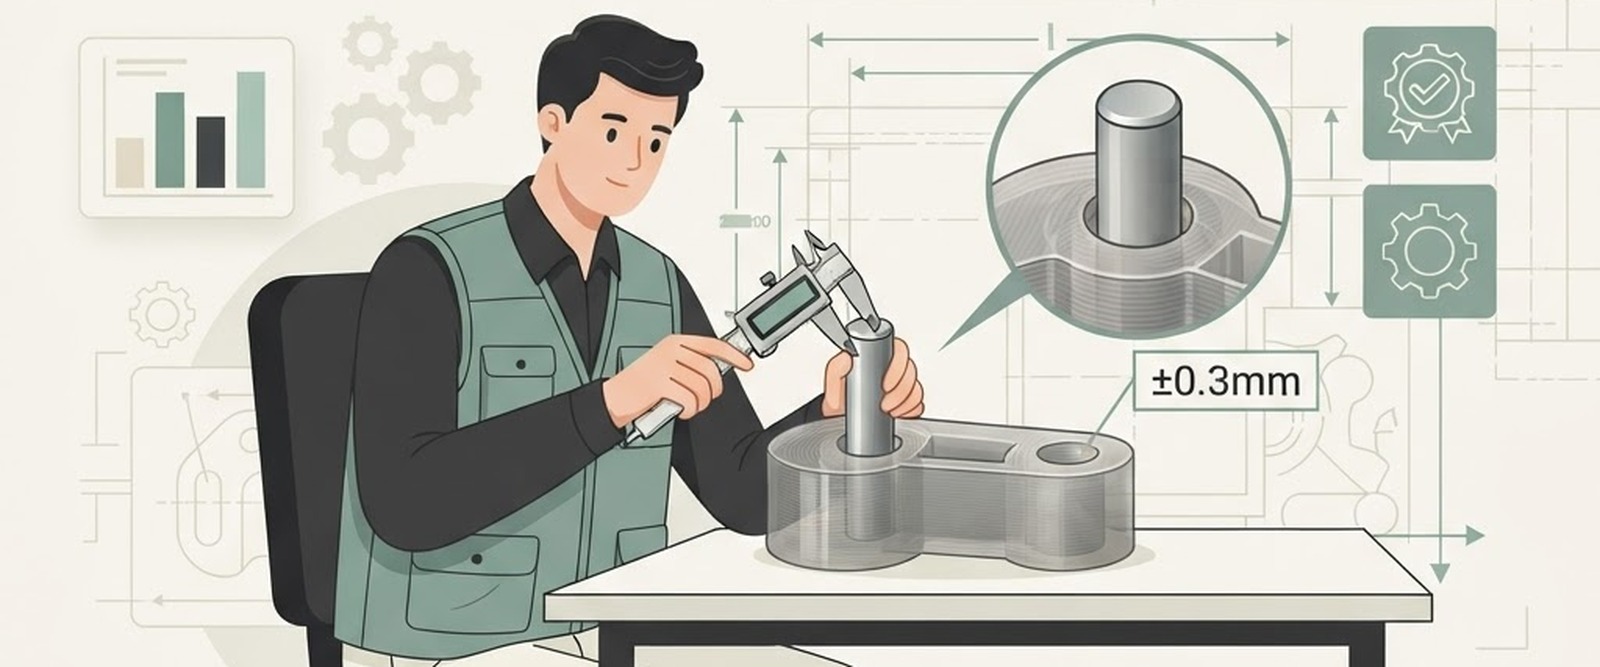
Le sedi per viti non devono essere progettate al limite della quota nominale. Un foro stampato può richiedere compensazione e verifica sul primo pezzo. La tolleranza media di processo è circa ±0,3 mm, ma accoppiamenti e giochi vanno validati sulla geometria specifica.
Hai un progetto da realizzare?
Parla con i nostri tecnici. Valutiamo insieme fattibilità, materiali e tempi senza impegno.
Richiedi un preventivoCavi, connettori e manutenzione
Un contenitore funzionale deve permettere il montaggio reale. Prevedi già in CAD:
- raggi di curvatura per i cavi;
- spazio per connettori e dita dell'operatore;
- passaggi con fermacavo;
- accesso a pulsanti, LED e sensori;
- superfici piane per etichette o marcature;
- possibilità di sostituire il componente interno senza rompere il carter.
Un errore comune è progettare il volume interno sul solo ingombro del componente. Servono invece margini per tolleranze, cablaggio, fissaggi e movimento durante l'assemblaggio.
Ventilazione e gestione del calore
Se il contenitore ospita elettronica o componenti che generano calore, le aperture devono essere posizionate con criterio. Una griglia può ridurre la temperatura ma aumentare l'ingresso di polvere o acqua. In ambiente outdoor può servire un compromesso tra ventilazione e protezione.
Le feritoie devono rispettare la direzione di stampa e non creare ponti eccessivi. È preferibile distribuire aperture regolari, con raccordi e geometrie facilmente pulibili. Prima di produrre una serie, il comportamento termico va verificato nella condizione reale di utilizzo.
Tenuta e protezione: non basta chiudere il coperchio
La stampa 3D non rende automaticamente un contenitore impermeabile. La tenuta dipende da materiale, pareti, porosità, orientamento, giunzione, guarnizione e pressione di serraggio.
Per una protezione affidabile è utile prevedere una battuta continua e una sede per guarnizione. La guarnizione può essere realizzata o integrata in TPU, oppure acquistata come elemento standard. Il coperchio deve comprimere la guarnizione in modo uniforme senza deformare la parete.
Anche il drenaggio è importante: se l'acqua può raggiungere una cavità, prevedi un percorso di uscita oppure una configurazione che eviti ristagni. L'obiettivo deve essere definito in termini verificabili, per esempio resistenza a spruzzi o protezione da polvere, non con una promessa generica di impermeabilità.
Prototipazione e controllo prima della serie
Per ridurre il rischio conviene validare il contenitore in tre passaggi:
- Prototipo geometrico: verifica ingombri, accessibilità e assemblaggio.
- Prototipo funzionale: testa chiusura, cavi, calore, vibrazioni e uso ripetuto.
- Primo articolo: blocca parametri, orientamento, materiale e controlli prima della piccola serie.
Documentare quote critiche e criteri di accettazione rende più semplice mantenere la stessa qualità tra un lotto e il successivo. Se il progetto cambia, è preferibile aggiornare CAD, revisione e istruzioni insieme.
Conclusione
Un carter stampato in 3D funziona quando design, materiale e processo sono pensati insieme. PETG, ASA, PA12 e TPU coprono esigenze molto diverse, ma nessun materiale corregge una chiusura fragile, una parete sottodimensionata o un accesso impossibile ai connettori.
Hai bisogno di un contenitore, una cover o una custodia per un componente reale? Inviaci il modello, l'ambiente di utilizzo e la quantità prevista. Possiamo aiutarti a definire materiale, tecnologia e verifiche prima della produzione.