Perché la giunzione va progettata prima della stampa
Un componente stampato può avere una geometria corretta e fallire comunque in assemblaggio. Il problema spesso si concentra nei punti di fissaggio: una vite troppo vicina al bordo, una sede sottile, un foro sottodimensionato o un bossolo che si fessura durante il serraggio.
Per progettare una giunzione affidabile bisogna considerare insieme carico, numero di montaggi, materiale, orientamento di stampa, geometria della sede e metodo di assemblaggio. La vite non è un dettaglio da aggiungere alla fine del CAD: è parte integrante del progetto del componente.
Questa guida si concentra su componenti polimerici stampati in 3D, soprattutto FDM, ma molti criteri sono utili anche per parti SLS. Le prestazioni effettive dipendono sempre dalla geometria e vanno verificate sul pezzo reale.
Scegliere il tipo di giunzione
La soluzione più semplice non è sempre la migliore. Per un prototipo o un coperchio aperto raramente può bastare una vite autofilettante in un foro pilota. Per un componente che deve essere smontato più volte, un inserto filettato o una vite passante con dado possono offrire una manutenzione più prevedibile.
Le opzioni più comuni sono:
- Vite autofilettante: rapida e con pochi componenti. È adatta quando il numero di cicli di montaggio è limitato e la parete intorno al foro è sufficiente.
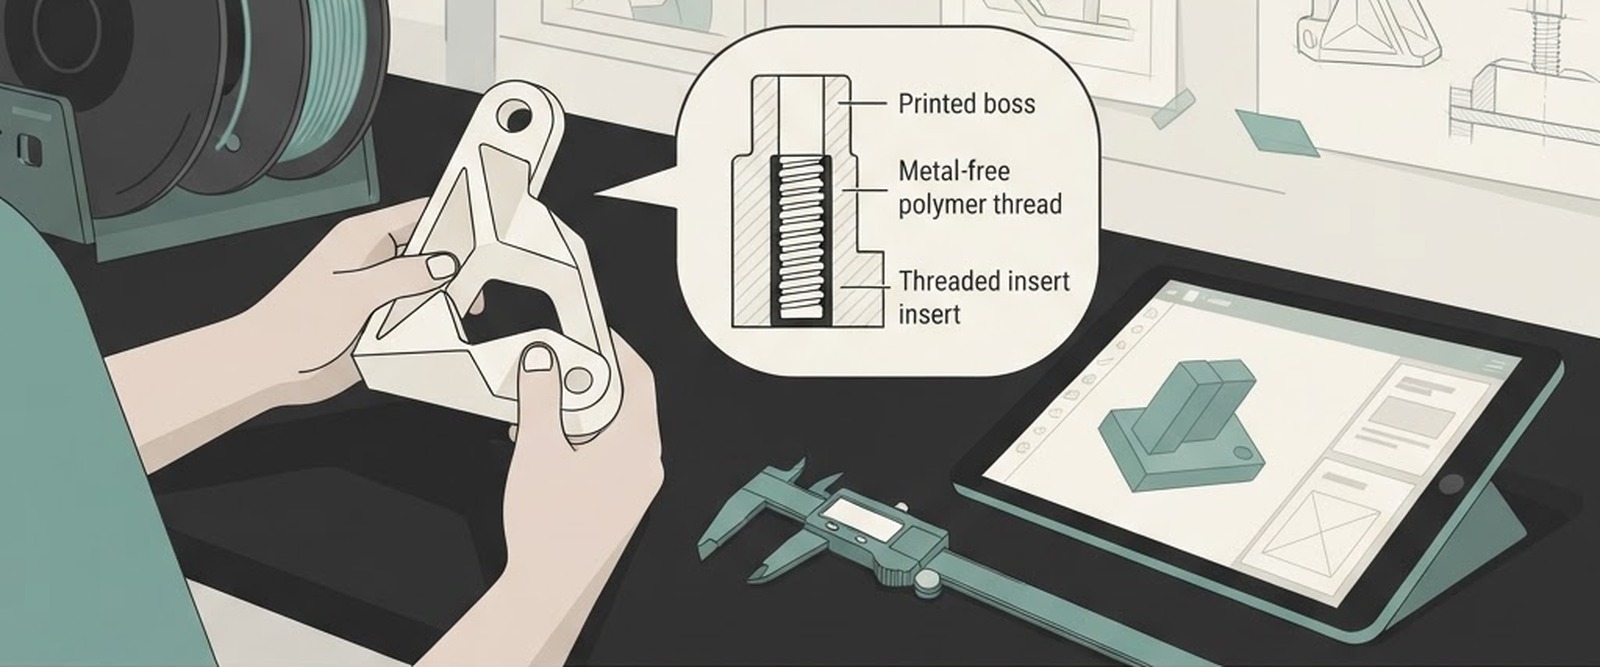
- Inserto filettato installato a caldo: offre una filettatura riutilizzabile in un bossolo polimerico. Richiede una sede progettata per il modello specifico di inserto e una procedura di installazione controllata.
- Vite passante e dado: distribuisce il carico su una zona più ampia e permette lo smontaggio, ma richiede accesso da entrambi i lati e spazio per la ferramenta.
- Filettatura stampata: può essere utile per prototipi e impieghi leggeri, ma passo, orientamento e dimensione devono essere compatibili con la risoluzione del processo e con il materiale.
La decisione dovrebbe basarsi su carico, frequenza di apertura, accessibilità e costo di assemblaggio, non soltanto sul diametro nominale della vite.
Progettare il bossolo attorno alla vite
Il bossolo deve lasciare materiale sufficiente attorno alla sede e collegarsi alla parete senza creare una concentrazione di tensione. Un cilindro alto e sottile può flettersi o spaccarsi; un raccordo alla base e nervature laterali possono rendere la zona più rigida senza appesantire tutto il componente.
Come punto di partenza, modella la sede in funzione delle dimensioni riportate dal produttore dell'inserto o della vite e stampa un campione di prova. Non esiste una misura universale del foro pilota: materiale, orientamento, temperatura e geometria cambiano il risultato. Per inserti a caldo, il foro deve consentire l'inserimento senza lasciare l'inserto libero, ma anche senza richiedere una pressione eccessiva che deformi la parete.
Prevedi inoltre una distanza adeguata dai bordi. Se la sede è troppo vicina al margine, il serraggio può aprire una fessura lungo i layer o spaccare il bordo. Quando lo spazio è limitato, aumenta la superficie di appoggio, aggiungi un raccordo oppure riposiziona la vite.
Orientamento e anisotropia FDM
Nella FDM, la resistenza varia con la direzione di deposizione e con l'adesione tra layer. Una sede caricata in trazione lungo l'asse Z può comportarsi diversamente dalla stessa sede caricata nel piano XY. Perciò l'orientamento di stampa va valutato in base alla direzione della forza sulla vite, non solo alla qualità visiva della superficie.
Quando il componente è sollecitato in apertura o a strappo, evita che il carico separi direttamente i layer. Se la forma non consente un orientamento favorevole, valuta una geometria più robusta, un inserto che distribuisca il carico o una revisione del punto di fissaggio.
Anche perimetri e spessore locale contano. Attorno al bossolo può essere utile aumentare i perimetri e rendere la parete piena, anziché affidarsi solo all'infill. Il piano di stampa deve essere coerente con il percorso del carico previsto.
Hai un progetto da realizzare?
Parla con i nostri tecnici. Valutiamo insieme fattibilità, materiali e tempi senza impegno.
Richiedi un preventivoGiochi, tolleranze e verifica pratica
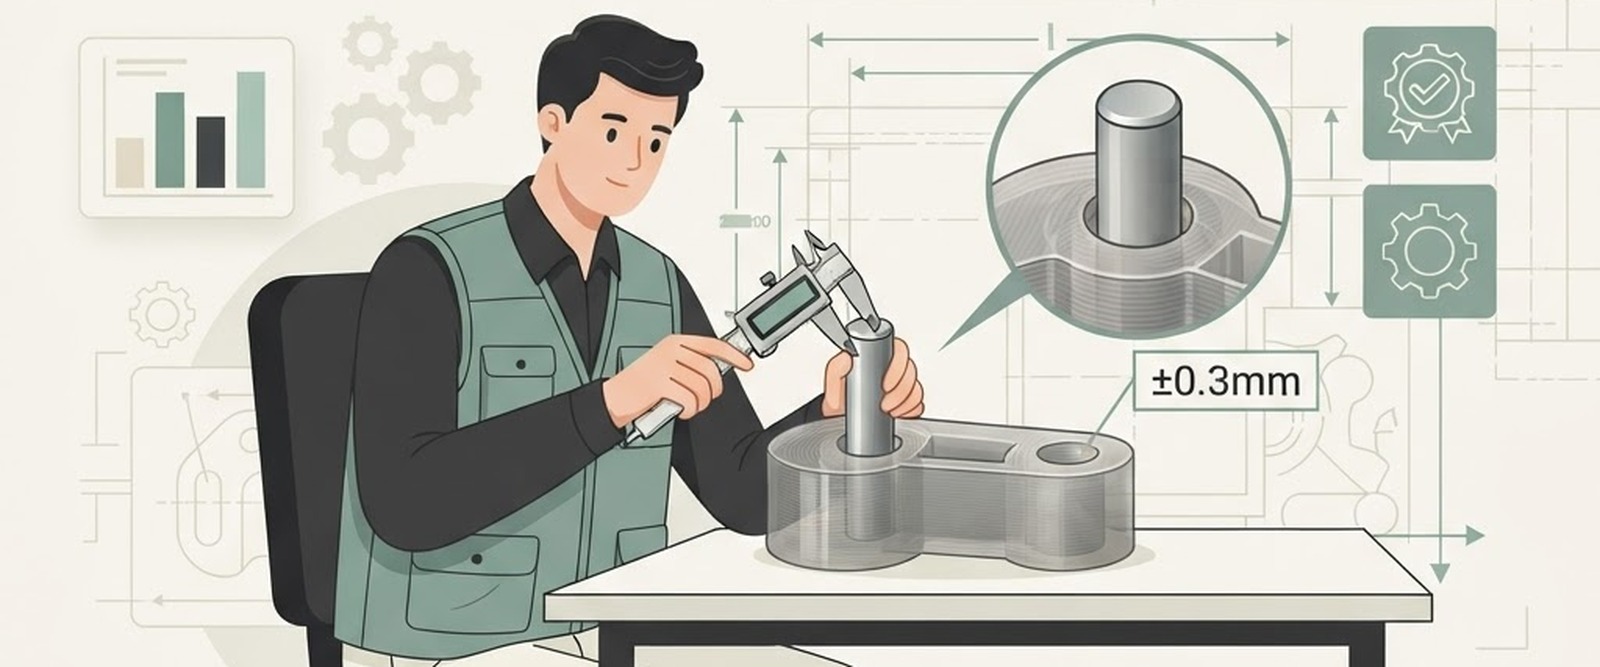
Una vite passante deve entrare senza forzare; una sede per inserto deve corrispondere al componente acquistato. La tolleranza media di processo è circa ±0,3 mm, ma non significa che ogni foro o accoppiamento avrà automaticamente quella precisione. La quota finale dipende da dimensione, orientamento, geometria, materiale e condizioni di stampa.
Per le dimensioni critiche, prevedi una compensazione basata su un campione misurato. Un piccolo coupon con più diametri di foro o sedi di prova permette di confrontare il risultato prima di stampare il componente completo. Indica nel disegno quali quote sono funzionali e quali possono avere una variazione maggiore.
Per la validazione iniziale:
- stampa una sezione o un provino con la sede;
- misura foro e parete dopo il raffreddamento;
- installa la vite o l'inserto con la procedura prevista;
- verifica montaggio, estrazione e possibili crepe;
- ripeti il montaggio per il numero di cicli realistico;
- registra orientamento, materiale e parametri usati.
Il serraggio eccessivo può danneggiare anche una geometria ben progettata. Se il montaggio richiede una coppia specifica, definisci una procedura coerente e verifica il componente nelle condizioni d'uso.
Materiale e ambiente di utilizzo
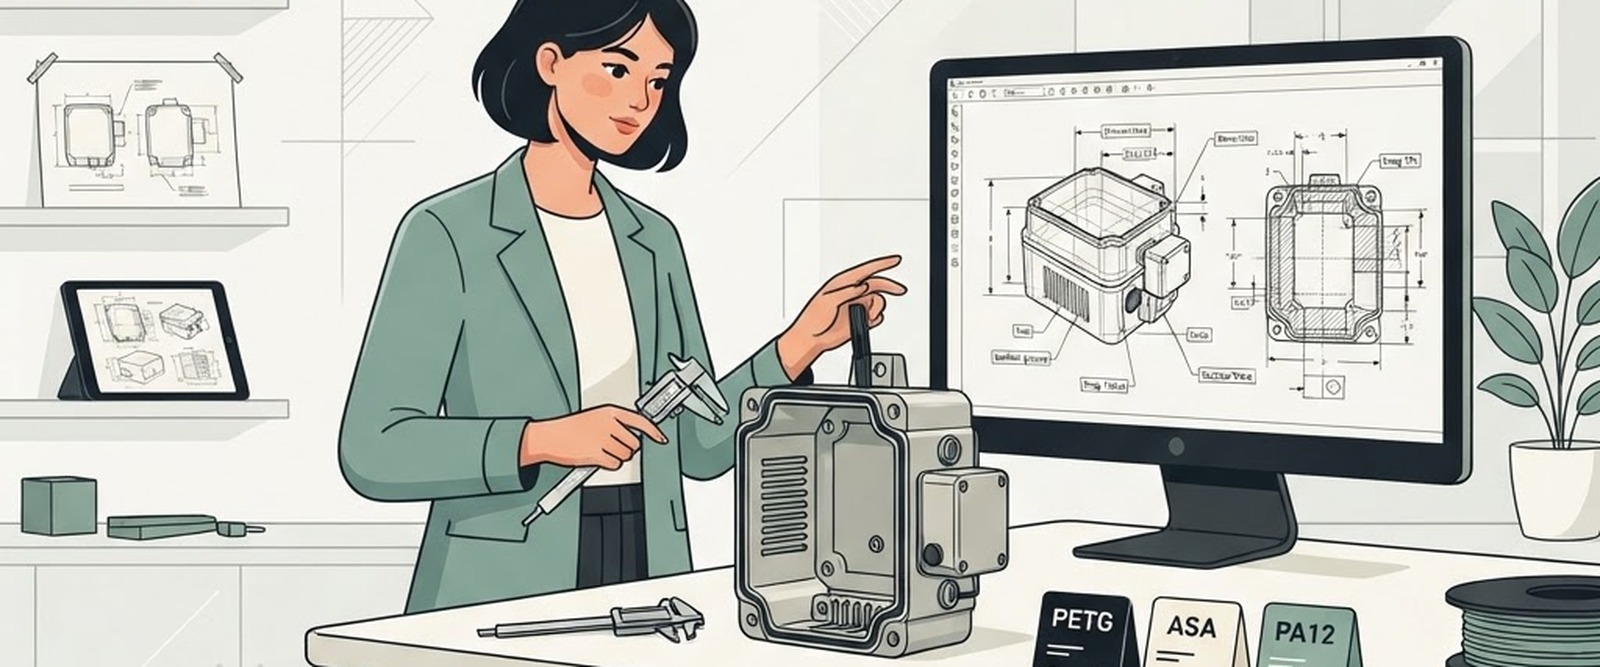
PETG può essere adatto a molte custodie e supporti in ambiente interno. ASA può essere considerato quando l'esposizione ai raggi UV è un requisito. PA12 può essere utile per geometrie complesse e componenti funzionali; la scelta va comunque valutata in relazione a rigidezza, carico, temperatura e modalità di stampa.
Un materiale più rigido non risolve automaticamente una sede troppo sottile o un bossolo mal raccordato. La giunzione deve funzionare nel sistema: vibrazioni, temperatura, aperture frequenti e accesso dell'operatore possono contare quanto la resistenza nominale del materiale.
Conclusione
Giunzioni affidabili nascono da un progetto che considera vite, materiale, orientamento, carico e montaggio come un unico problema. Bossoli raccordati, distanza dai bordi, campioni di prova e controlli sul primo pezzo riducono il rischio di crepe e rilavorazioni.
Se stai progettando una cover, una staffa o un componente che deve essere assemblato e smontato, condividi CAD, quantità e condizioni d'uso con 3D ShapeFarm. Possiamo aiutarti a valutare geometria, materiale e processo prima della produzione.