Un componente stampato in 3D può essere esteticamente impeccabile e comunque inutilizzabile: se non assembla al primo tentativo, se il perno non entra nel foro, se la cerniera si grippa — il pezzo torna in produzione. La differenza tra un prototipo dimostrativo e un componente funzionale la fanno le tolleranze.
Perché le tolleranze nella stampa 3D sono diverse
La stampa 3D FDM costruisce il pezzo per deposizione layer su layer. Il materiale fuso si raffredda, si contrae e si stabilizza in un profilo dimensionale che dipende da materiale, geometria, orientamento e parametri di stampa. Non esiste la precisione di una lavorazione al tornio: esiste una precisione di processo, prevedibile e ripetibile, che va progettata.
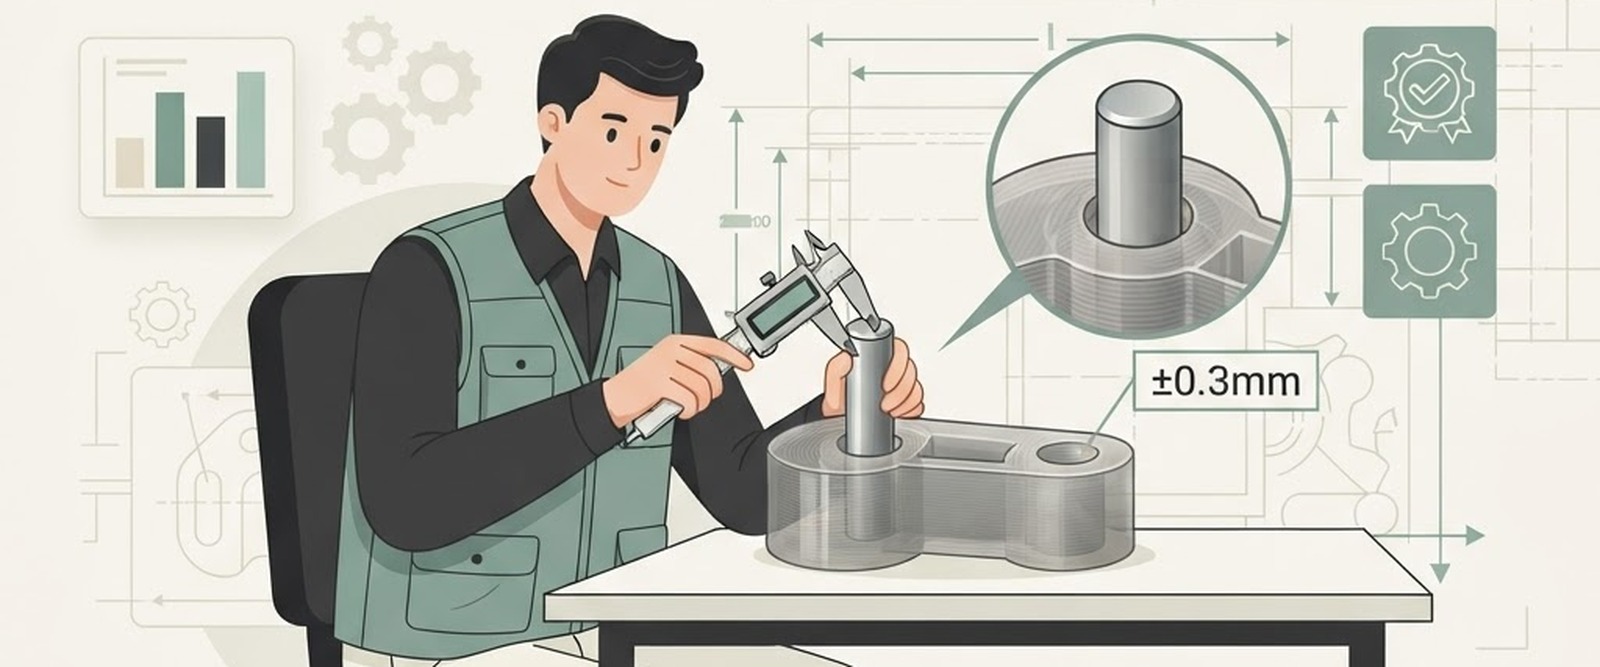
Con le nostre macchine la tolleranza media del processo è di ±0,3 mm. È un valore che copre la stragrande maggioranza delle applicazioni funzionali — custodie, staffa, jig, componenti meccanici leggeri — ma che va gestito consapevolmente quando nel pezzo ci sono accoppiamenti.
Cosa influenza la precisione
Il materiale. Ogni polimero ha il suo ritiro: PLA e PETG sono stabili, ABS e ASA si contraggono di più, i compositi caricati in fibra (PA-CF, PPS-CF) sono i più stabili dimensionalmente. Scegliere il materiale in base anche al comportamento dimensionale, non solo meccanico.
L'orientamento. Le quote sul piano XY (perpendicolari all'estrusione) sono tipicamente più precise delle quote lungo Z. Le facce appoggiate sul piatto tendono a schiacciarsi leggermente; l'ultimo layer può variare in altezza.
La geometria. Grandi superfici piatte tendono al warping; gli overhang prolungati peggiorano la qualità superficiale; i fori tendono a chiudersi di qualche decimo rispetto al nominale.
Il processo. Temperature, velocità e raffreddamento incidono: per lotti, bloccare i parametri verificati significa ripetere la stessa geometria.
Giochi e accoppiamenti: valori pratici
Quando progetti accoppiamenti tra pezzi stampati (o tra un pezzo stampato e un componente commerciale), non usare i valori pensati per la lavorazione meccanica. Alcuni riferimenti pratici:
| Accoppiamento | Gioco consigliato sulle quote | Note |
|---|---|---|
| Scorrevole (perno in foro libero) | 0,4-0,6 mm | Il pezzo si muove senza forzare |
| di Precisione scorrevole | 0,2-0,3 mm | Movimento fluido ma controllato |
| A incastro / press-fit | 0,1-0,2 mm di interferenza | Funziona bene su superfici corte in PETG/PA |
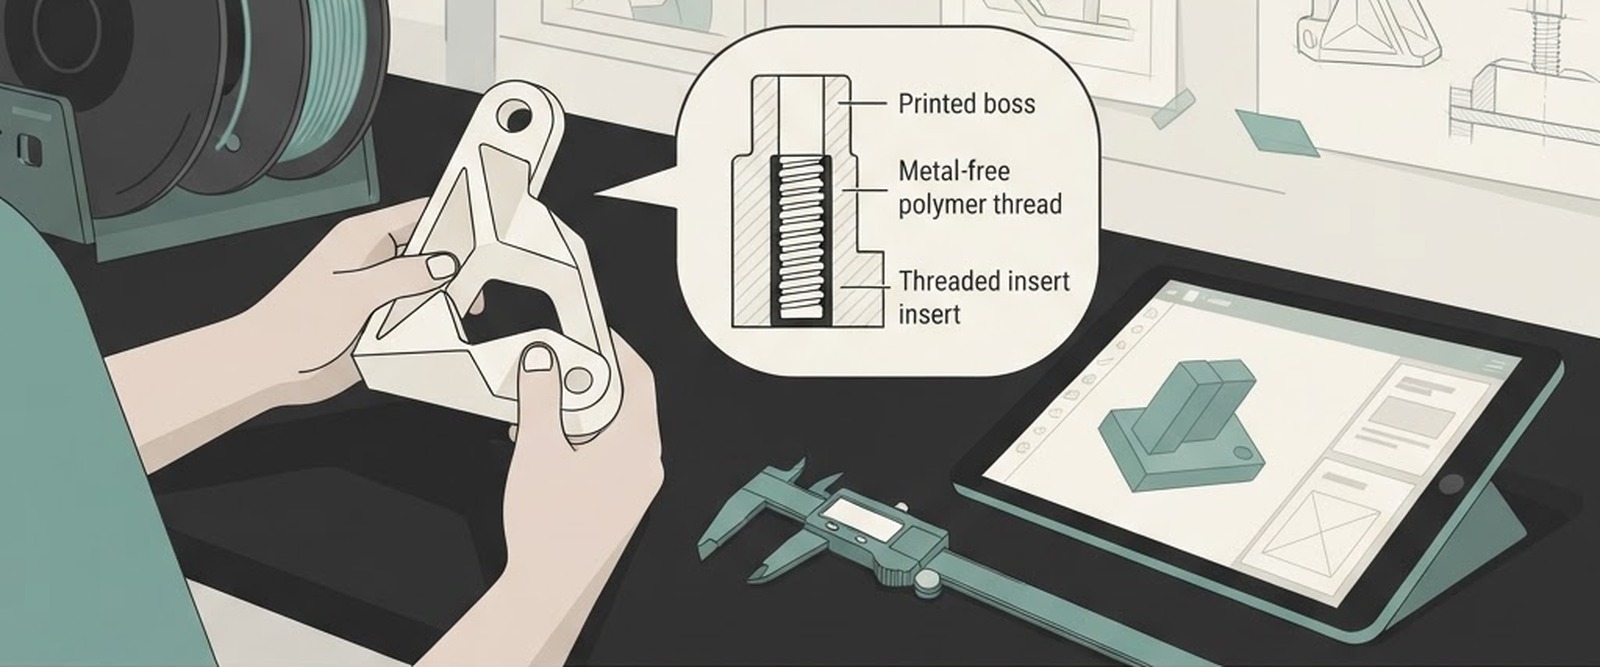
| Inserto filettato (foro alloggiamento) | Tolleranza stretta sul diametro | L'inserto riscaldato fonde il polimero circostante |
I fori si chiudono. Un foro nominale da 4 mm esce spesso a 3,8-3,9 mm. In CAD, compensa: per un foro da 4 disegna 4,2-4,3 mm e verifica sul primo pezzo.
I perni si gonfiano. Simmetricamente, un perno stampato in orizzontale può risultare leggermente ovalizzato. Per quotature critiche, dichiara l'orientamento del pezzo.
Hai un progetto da realizzare?
Parla con i nostri tecnici. Valutiamo insieme fattibilità, materiali e tempi senza impegno.
Richiedi un preventivoRendere il processo verificabile
La tolleranza non è solo un numero: è un processo condiviso. Cosa chiediamo (e consigliamo) sempre:
- Indica le quote critiche nel file. Un riferimento nel CAD o una breve nota nel messaggio d'ordine — quali dimensioni devono assemblare e con quale gioco — ci permette di scegliere orientamento e parametri di conseguenza.
- Verifica sul primo pezzo. Per i lotti controlliamo il primo articolo sulle quote critiche dichiarate, con calibri e micrometri, prima di stampare il resto.
- Blocca i parametri per il lotto. Stesso materiale, stesso orientamento, stessi parametri: la ripetibilità è parte della qualità.
Quando ±0,3 mm non bastano
Per la maggior parte dei componenti funzionali è più che sufficiente. Quando una singola quota richiede di più, le strade sono tre:
- Lavorazione di rifinitura sulla superficie critica (foratura precisa, alesatura, fresatura di una sede)
- Ridisegno del giunto: slott di regolazione, fissaggi con eccentrici, sedi con inserti
- Cambio tecnologia per quella geometria: SLS e SLA offrono finiture superficiali e accuratezza diverse su geometrie specifiche
Progettare l'assemblaggio in funzione della tolleranza di processo costa dieci minuti di CAD. Non progettarlo costa rilavorazioni, ritardi e pezzi rifatti.
Il primo passo
Hai un componente che deve assemblare al primo colpo? Invia il file con le quote critiche indicate: valutiamo il giusto orientamento di stampa e il materiale più stabile per il tuo caso. La prima consulenza tecnica è sempre gratuita.