Perché il Design for Additive Manufacturing cambia le regole del gioco
La stampa 3D non è semplicemente un processo di produzione alternativo: è un cambio di paradigma. Progettare un componente pensando che verrà aggiunto strato per strato anziché sottratto da un blocco o stampato in uno stampo apre gradi di libertà che i processi tradizionali non permettono. Ma richiede anche regole diverse.
Il Design for Additive Manufacturing (DfAM) è l'insieme di principi che permettono di sfruttare i vantaggi della stampa 3D (geometrie complesse, alleggerimento, integrazione di funzioni) evitando al contempo i suoi limiti fisici (anisotropia, supporti, risoluzione, tolleranze). Per la tecnologia FDM (Fused Deposition Modeling), in particolare, alcune di queste regole sono stringenti.
Ecco sette principi pratici che applichiamo quotidianamente in 3D ShapeFarm per trasformare un componente pensato per processi tradizionali in un componente realmente ottimizzato per la stampa 3D FDM.
1. Orientamento di stampa: l'asse Z è il più debole
Il FDM deposita filamento fuso strato per strato. Il legame tra strati adiacenti (asse Z) è sempre meno resistente del legame all'interno dello stesso strato (piano X/Y). Si parla di anisotropia: il pezzo non è isotropo come un pezzo iniettato.
Regola pratica: orienta il componente in modo che i carichi principali agiscano nel piano X/Y, non lungo Z. Se un braccio o una staffa deve sopportare carichi flessionali, evita che la flessione avvenga lungo la direzione di crescita degli strati.
Cosa fare:
- Identifica la direzione di carico principale del componente.
- Verifica che gli sforzi di trazione e flessione agiscano in piano.
- Valuta l'orientamento in funzione anche della finitura superficiale (le superfici verticali sono più lische di quelle orizzontali superiori).
2. Spessori minimi delle pareti
Con un ugello standard da 0.4 mm, lo spessore minimo della parete che si può stampare in modo affidabile è di circa 0.8–1.2 mm (2–3 perimetri). Spessori più sottili diventano instabili e poco ripetibili.
Regola pratica: progetta pareti con spessori multipli del diametro dell'ugello (0.4 mm, 0.8 mm, 1.2 mm, 1.6 mm). Per componenti funzionali consigliamo 1.2–2 mm come range di lavoro. Evita spessori intermedi come 0.5 mm o 0.7 mm: o sono troppo sottili, o costringono il slicer a percorsi non ottimali.
Cosa fare:
- Standardizza gli spessori su valori multipli dell'ugello.
- Evita cambi di spessore bruschi: preferisci transizioni graduate.
- Per gusci strutturali, considera 2 mm come spessore di partenza.
3. Angoli di parete e sbalzi (regola dei 45°)
Oltre un certo angolo rispetto al piano di stampa, una parete in sbalzo ha bisogno di supporti generati sotto di essa. I supporti aumentano i tempi, consumano materiale, lasciano segni sulla superficie e richiedono rimozione manuale.
Regola dei 45°: angoli di parete rispetto al piano build plate superiori a 45° generalmente non necessitano di supporti. Sotto i 45° il rischio di cedimento del filamento cresce.
Bridge (ponti): piccoli attraversamenti orizzontali fino a 10 mm sono generalmente stampabili senza supporti, con una leggera caduta centrale. Oltre i 10 mm è preferibile aggiungere un supporto o riprogettare.
Cosa fare:
- Arrotonda o smussa gli spigoli inferiori per creare transizioni naturali (>45°).
- Auto-supporta le geometrie con angoli che crescono gradualmente.
- Per fori passanti orizzontali, considera una forma a goccia (teardrop) per evitare supporti interni.
4. Fori, cavità e inserti
I fori stampati in FDM tendono a risultare leggermente sottodimensionati, soprattutto lungo l'asse Z, per via del raffreddamento differenziale e del restringimento del materiale. Un foro da 4 mm progettato può stamparsi a 3.85 mm.
Regola pratica:
- Sottodimensiona i fori nel CAD di 0.1–0.2 mm se il foro verrà forato a misura in post-lavorazione.
- Oppure sovradimensiona di 0.1–0.2 mm se servirà un inserto filettato in ottone.
- Per fori verticali (asse Z), la risoluzione è ottima; per fori orizzontali, usa la forma a goccia per evitare supporti.
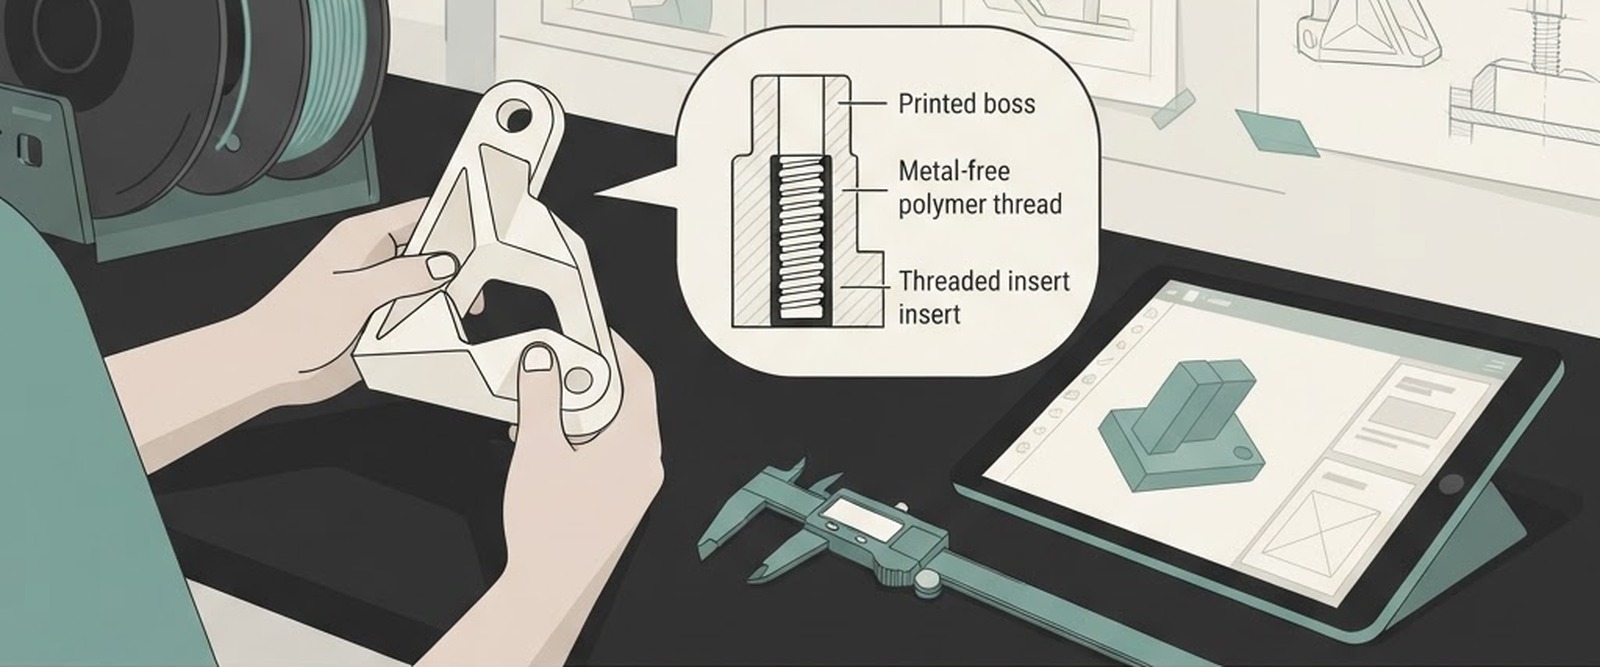
Inserti filettati: per componenti funzionali che richiedono montaggio/smontaggio ripetuto, gli inserti in ottone riscaldati o pressati sono la soluzione standard: evitano che la filettatura si consumi nel materiale plastico.
Hai un progetto da realizzare?
Parla con i nostri tecnici. Valutiamo insieme fattibilità, materiali e tempi senza impegno.
Richiedi un preventivo5. Raccordi e transizioni
Gli spigoli vivi sono punti di concentrazione delle tensioni e, nella stampa 3D, sono anche punti di discontinuità dello strato. Un piccolo raccordo (fillet) di 0.5–1 mm riduce le concentrazioni di tensione e migliora la qualità di stampa.
Regola pratica:
- Arrotonda sempre gli spigoli interni con un fillet di almeno 0.5 mm.
- Sugli spigoli esterni, un piccolo smusso (chamfer) aiuta anche l'estrazione del pezzo virtuale dal piano.
- Evita transizioni brusche tra geometrie di sezione molto diversa: preferisci raccordi gradualmente variabili.
6. Infill e struttura interna
Uno dei vantaggi unici della stampa 3D è la possibilità di variare il riempimento interno del componente, alleggerendo le parti non strutturali e concentrando materiale dove serve.
Range tipici di infill:
- 10–20%: prototipi non strutturali, alleggerimento massimo.
- 30–50%: componenti funzionali con carichi moderati.
- 60–100%: componenti strutturali o soggetti a carichi ciclici.
Pattern di infill:
- Gyroid: ottimo rapporto resistenza/peso, isottropico nel piano.
- Cubic: buona resistenza multidirezionale.
- Tri-hexagon: per componenti ad alta rigidità.
- Lines / Rectilinear: più veloce, per prototipi non strutturali.
Cosa fare:
- Aumenta l'infill nelle zone soggette a carico (alberi, supporti, filettature).
- Riduci l'infill nelle zone puramente volumetriche.
- Considera pattern gyroid per componenti con carichi multidirezionali.
7. Tolleranze e accoppiamenti
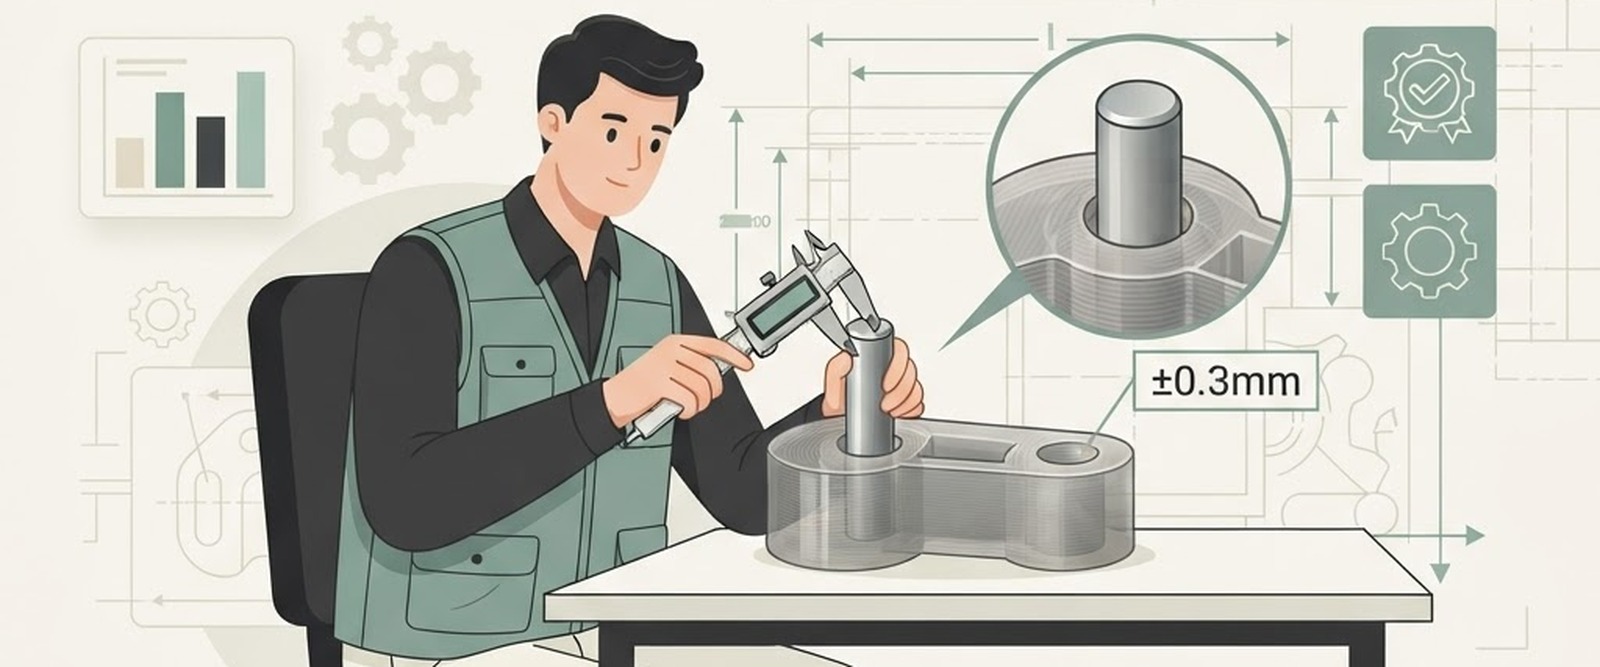
Il FDM, in condizioni controllate, raggiunge tolleranze dimensionali di circa ±0.2 mm per dimensioni fino a 100 mm, e proporzionalmente maggiori su dimensioni più grandi. Per accoppiamenti tra due parti (perno + foro, guida + scorrevole), è necessario lasciare gioco.
Giochi tipici per accoppiamenti:
- Scorrevole (fit libero): 0.3–0.5 mm di gioco.
- Accoppiamento stretto (fit registrato): 0.1–0.2 mm di gioco.
- Forza (interferenza): solo se si prevede ricalibratura o inserto.
Regola pratica: per progettare accoppiamenti, testa sempre un prototipo dimensionale prima della serie: il comportamento dipende dal materiale, dall'orientamento e dalle condizioni di stampa.
Conclusione: il DfAM è un'opportunità, non un vincolo
Applicare queste sette regole non significa limitare la libertà di progetto: significa sfruttare appieno ciò che la stampa 3D FDM sa fare meglio. Quando il componente è progettato pensando al processo, si ottengono pezzi più leggeri, più resistenti, più economici e più rapidi da produrre.
In 3D ShapeFarm affianchiamo i nostri clienti in tutte le fasi: dalla riprogettazione del componente secondo principi DfAM alla produzione in serie fino a 50.000 pezzi all'anno.
Vuoi valutare se un tuo componente è già ottimizzato per la stampa 3D? Contattaci per una consulenza gratuita: analizziamo la geometria, il materiale e i carichi e ti diciamo cosa si può migliorare.
Ti interessa il DfAM applicato ad altre tecnologie (SLS, SLA)? Scrivicelo nei contatti: l'articolo di approfondimento è in lavorazione.